Artykuł sponsorowany
Jak ocenić krawędź po cięciu laserowym przed dalszą obróbką stali nierdzewnej
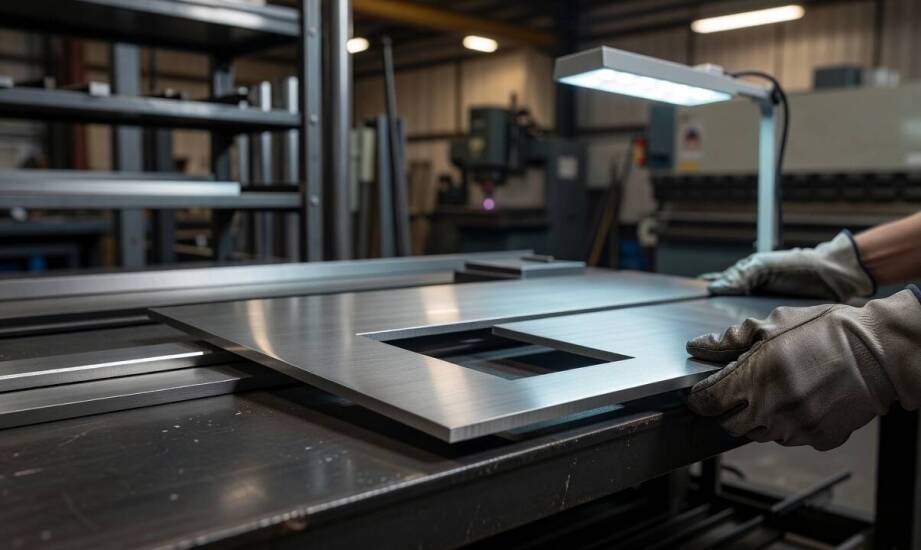
Wypalony element przeznaczony do budowy stołu gastronomicznego często prezentuje się nienagannie i trzyma założone na etapie projektowym wymiary. Zanim jednak trafi do dalszej obróbki, operator musi dokładnie obejrzeć całą strukturę dokonanego rozkroju. Krawędź wymaga szczegółowej oceny przed przekazaniem detalu do prasy krawędziowej lub na stanowisko spawalnicze. To standardowa procedura przy obróbce cienkiej stali nierdzewnej gatunku 304 lub 403, powszechnie stosowanej w profesjonalnych kuchniach. Nawet drobne niedoskonałości po ucięciu potrafią całkowicie zepsuć końcowy montaż, wymuszając czasochłonne poprawki i spowalniając całą produkcję wyposażenia.
Przeczytaj również: Aromaty spożywcze w płynie a innowacyjność w przemyśle spożywczym
Cechy krawędzi po cięciu laserowym decydujące o dalszej obróbce
Jakość strefy poddanej działaniu promienia ocenia się przede wszystkim pod kątem prostopadłości do płaszczyzny arkusza blachy. Im bardziej pionowa ścianka cięcia, tym łatwiej utrzymać powtarzalność wymiarową w obrębie całej serii produkcyjnej. Weryfikacja następuje zazwyczaj na poziomie wzrokowym oraz dotykowym, gdzie wykwalifikowany pracownik upewnia się o braku ostrych, odstających zadziorów. Chropowatość płaszczyzny bocznej zależy bezpośrednio od dobranych parametrów maszyny oraz rodzaju zastosowanego gazu wspomagającego. Obróbka w osłonie azotu pozwala uzyskać jasną, wolną od mocnej oksydacji i stosunkowo gładką strukturę materiału, co jest wysoce pożądane przy dalszym kształtowaniu detalu.
Przeczytaj również: Restauracje idealne na wesele – inspiracje i pomysły na przyjęcie marzeń
Obecność twardego gratu na dolnej krawędzi nierzadko sygnalizuje niewystarczającą prędkość posuwu głowicy lub zbyt niskie ciśnienie gazu wydmuchującego stopiony metal. Nagromadzony żużel blokuje prawidłowe przyleganie narzędzi, dlatego każdorazowo wymaga całkowitego mechanicznego usunięcia. Ocenie poddawane jest również zjawisko powierzchniowego utlenienia. Przebarwienia w kolorze niebieskim lub ciemnoszarym wskazują na nadmierną strefę wpływu ciepła i częściową degradację niezbędnej powłoki pasywnej. Element z takimi śladami zazwyczaj potrzebuje ręcznego szlifowania, aby nie wpływać negatywnie na parametry antykorozyjne docelowego mebla.
Przeczytaj również: Czym kierować się przy wyborze akcesoriów cukierniczych w Poznaniu?
Wpływ niedoskonałości na gięcie i łączenie stali nierdzewnej
Pozostawiony na spodzie blachy twardy dross utrudnia precyzyjne pozycjonowanie detalu na matrycy maszyny gnącej. Ostry żużel wywołuje nieraz głębokie zarysowania starannie szlifowanej powierzchni, a w skrajnych przypadkach doprowadza do fizycznego uszczerbienia kosztownych narzędzi dociskowych. Podczas zaginania cienkich arkuszy nierdzewnych wady te powodują silnie nierównomierny rozkład wewnętrznych naprężeń. Skutkuje to wysokim ryzykiem mikropęknięć w samej strefie gięcia.
Nieprawidłowo dobrana energia wiązki wywołuje wspomniane utlenienie, które komplikuje prowadzenie estetycznej spoiny. Zgorzeliny i przebarwienia powodują porowatość spoiny, przez co drastycznie osłabiają łączenie realizowane popularną w gastronomii metodą TIG. Mikroodkształcenia cieplne potrafią też zmienić płaskość arkusza, przesuwając światło otworów montażowych o dziesiąte części milimetra. Producent mebli kuchennych na wymiar, spółka Belmag, poddaje rygorystycznej weryfikacji pasowanie otworów do łączników oraz sprawdza stan krawędzi bezpośrednio po opuszczeniu maszyny tnącej. Prawidłowo poprowadzone wycinanie laserowe stanowi bowiem bezwzględny wymóg przy budowie skomplikowanych okapów przyściennych czy szafek przelotowych, gdzie liczy się perfekcyjne spasowanie formatek. Wyeliminowanie przegrzania w strefie cięcia ostatecznie gwarantuje zachowanie surowych wymagań sanitarnych.
Każdy profil czy płaski arkusz zyskuje gotowość do docelowego łączenia dopiero w momencie, gdy wykazuje czystą krawędź pozbawioną stopionego gratu. Wymiary elementu muszą zachować stabilność wynikającą z założeń konkretnego projektu i specyfiki zaplanowanego procesu cięcia. Tolerancja błędu zmienia się w zależności od rodzaju obrabianego materiału i jego grubości. Odpowiednio oczyszczona strefa łączenia, pozbawiona zmian termicznych, zapewnia szczelność konstrukcji i ułatwia codzienną eksploatację sprzętu gastronomicznego przez wiele lat w trudnym środowisku kuchennym.
Kategorie artykułów
Polecane artykuły

Jakie są zalety wyboru ekologicznych ceramicznych wyrobów?

Przegląd najnowszych zmian w przepisach podatkowych i ich wpływ na przedsiębiorców

Jakie korzyści przynoszą treningi na magnetycznych wiosłach?
